
E-mail: ncjt@zjncjt.com


Ein 20 Tonnen schwerer Acheson-Graphitisierungsofen kann 24 bis 40 Stunden lang die volle Leistung halten und muss dann fünf bis sieben Tage lang abkühlen, bevor ihn jemand öffnet. Die Spitzentemperatur ist die Hauptzahl, aber die Kosten pro Tonne werden von drei ruhigeren Faktoren bestimmt: dem Ofentyp, dem Zustand der Isolierung und der Form des Leistungsprofils.
Zwei Betriebe, die denselben 2800-°C-Plan betreiben, können sich in Kilowattstunden pro Tonne um 30 Prozent unterscheiden. Die Lücke ist normalerweise nicht der Transformator. Dabei handelt es sich um komprimierten Graphitfilz, einen überdimensionierten Kühlkreislauf oder eine Stromschiene, die für einen kürzeren Ofen dimensioniert ist.
Die Kurzversion
Bei der Graphitisierung handelt es sich um eine Festkörperumlagerung, nicht um einen Schmelzschritt. In einem Koks- oder Hartkohlenstoff-Vorläufer liegen die Graphenschichten ungefähr parallel, aber falsch ausgerichtet, mit einem Zwischenschichtabstand von etwa 3,44 Å. Halten Sie das Material über etwa 2200 °C und die Schichten drehen sich in Ausrichtung. Der Abstand sinkt in Richtung 3,354 Å, die Kristallithöhe wächst und die physikalischen Eigenschaften folgen: Der elektrische Widerstand kann um den Faktor drei bis zehn sinken, die Wärmeleitfähigkeit steigt und Schwefel, Stickstoff und flüchtige Metalle verlassen das Gitter.
Aufgrund dieser Doppelwirkung, der Kristallordnung und der Kristallreinigung, bedient ein Ofentyp zwei Märkte. Hersteller von Batterieanoden kaufen das Verfahren wegen der Kapazität und der Effizienz im ersten Zyklus. Hersteller von Elektroden und Aufkohlungsmitteln kaufen es aufgrund seiner Leitfähigkeit und seines Aschegehalts.
Unterhalb von 2200 °C entwickelt sich die Schichtordnung kaum; Zwischen 2600 und 3000 °C flacht die Kurve ab, während der Energiebedarf weiter steigt. Der kommerzielle Sweet Spot liegt normalerweise dort, wo die Spezifikation erfüllt ist, nicht bei der höchsten Zahl, die der Ofen überleben kann.
Es dominieren drei Familien: ein Widerstandskoksbett um die Charge (Acheson), Gleichstrom, der durch die in Reihe geschalteten Werkstücke geleitet wird (intern-seriell), und Graphitheizelemente oder -rohre innerhalb einer isolierten heißen Zone (Box- und Vakuumkonstruktionen). Stromdichte, Elektrodenverschleiß und Temperaturgleichmäßigkeit unterscheiden sich stark zwischen ihnen.
Ein offenes Acheson-Bett verbrennt einen Teil seiner eigenen Kohlenstoffpackung. Eine Vakuum- oder Argonabschirmung schützt Graphitheizgeräte, hält Sauerstoff von der Ladung fern und ermöglicht das Abpumpen flüchtiger Stoffe, anstatt sich erneut auf dem Produkt abzulagern.
Graphitfilz und starre Graphitplatte bilden die heiße Oberfläche, kohlenstofffaserverstärkter Kohlenstoff übernimmt die tragende Aufgabe und Aluminiumoxid- oder Mullitfasern mit einer mikroporösen Trägerschicht schützen die Schale. Jeder Millimeter des zersetzten Hot-Face-Materials wird als Schalentemperatur angezeigt.
Thermoelemente vom Typ C erreichen unter sauberen, nicht oxidierenden Bedingungen etwa 2300 °C. Darüber hinaus sind Zweifarbenpyrometer und Saphirfaseroptiken die praktische Wahl, und ihre Sichtwege müssen frei von Teer und Metalldämpfen bleiben.
Für Pilotarbeiten, Reinigungsstudien und kleine C/C-Verbundteile ist eine mit Graphit beheizte Vakuumkammer der übliche Einstiegspunkt, da sie eine kontrollierte Atmosphäre mit einer messbaren Heißzone kombiniert.
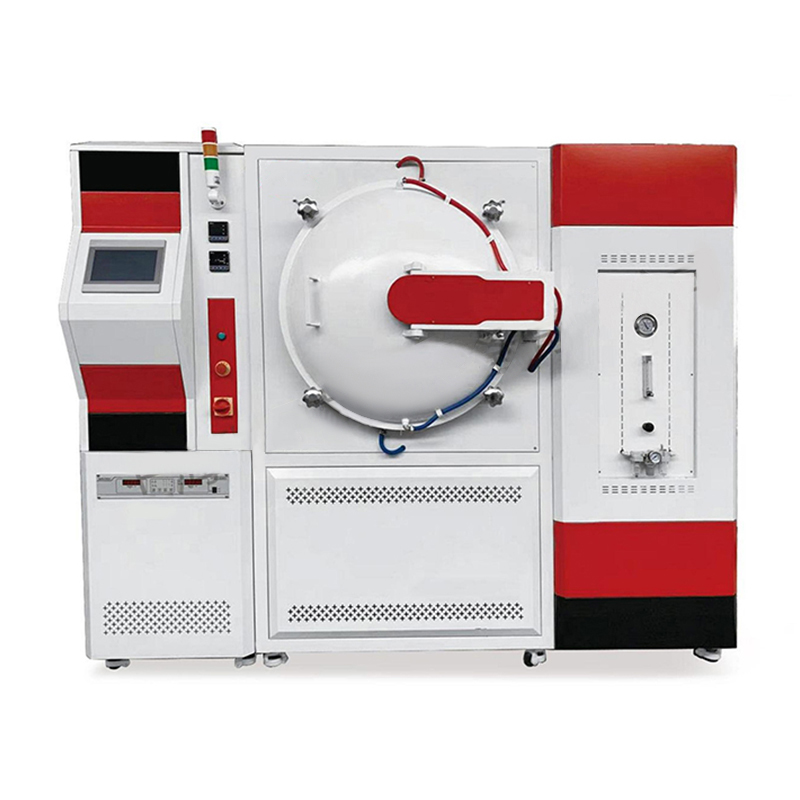 Vakuum-Kohlenstoffrohrofen Dieser Vakuum-Kohlenstoffrohrofen ist ein Hochtemperatur-Hochvakuum-Widerstandsofen mit einem Graphitheizelement. Die maximale Temperatur kann 2000°C-2300°C erreichen.... Produkt anzeigen →
| Ofentyp | Typische Gebühr | Spitzentemperatur | Zykluszeit | Energie pro Tonne | Beste Passform |
|---|---|---|---|---|---|
| Acheson | 10–60 t Pulver oder Elektroden in einem Koksbett | 2500–3000 °C im Kern | 5–15 Tage inklusive Kühlung | 3500–5500 kWh | Großvolumige Anoden- und Aufkohlungsproduktion, bei der die Kapitalkosten wichtiger sind als die Effizienz |
| Intern-seriell | Elektrodensäulen in Reihe geschaltet | 2800–3000 °C | 2–5 Tage | 2800–3800 kWh | Graphitelektroden mit großem Durchmesser, die Gleichmäßigkeit und geringere Elektrodenverluste erfordern |
| Kastenförmig | Pulver in Dosen oder Schalen, 1–10 t | 2500–3000 °C | 2–6 Tage | 3000–4500 kWh | Batterieanodenmaterial in kleinen und mittleren Chargen mit strenger Kontaminationskontrolle |
| Kontinuierlich | Pulverzufuhr durch einen beheizten Kanal | 2400–3000 °C | Kontinuierlich, hours of residence | 2500–3500 kWh | Großvolumige Anodenlinien mit stabilen Qualitäten und konstanter Zufuhrqualität |
| Vakuum- oder Atmosphären-Graphitofen | 1 kg–1 t mit Graphitheizungen | 2000–3000 °C | 6–36 Stunden | Nicht vergleichbar, Kleinserieneinsatz | Pilotläufe, Reinigung, C/C-Komposite, Forschungsproben |
Zählerdaten aus Chargenzyklen stimmen selten mit dem Verkaufsprospekt überein. In einem gut betriebenen Acheson- oder Kastenofen macht die nutzbare Heizarbeit nur einen Bruchteil der zugeführten Energie aus, und der größte erstattbare Verlust ist die mit dem Kühlwasser und der Strahlung während der langen Abkühlungsphase abgegebene Wärme.
Indikative Energieaufteilung in einem Batch-Graphitisierungszyklus
Ein paar Zahlen, die es wert sind, im Auge behalten zu werden und die selten auf einem Datenblatt erscheinen:
Die Nachfrage wird nicht mehr allein vom Stahl dominiert. Lithium-Ionen-Anodenmaterial hat den größten Anteil an neuen Ofenbauten übernommen, und dieser Wandel veränderte die Wünsche der Käufer: strengere Kontaminationsgrenzwerte, kontrollierte Atmosphären und Chargenprotokolle, die einer Prüfung standhalten.
Das Spezialsegment ist in Tonnen klein, aber anspruchsvoll in der Ausrüstung: Vakuumdichtheit, Partialdruckkontrolle und Heißzonenmaterialien, die keine Partikel auf das Werkstück abgeben. Das ist die gleiche Logik, die auch für die Isolierung von Vakuumöfen verwendet wird, bei der die heiße Zone auf Ausgasung und nicht nur auf die Temperatur ausgelegt ist.
Beginnen Sie mit der Produktspezifikation und arbeiten Sie sich rückwärts zum Ofen vor, nicht umgekehrt. Ein 2600-°C-Plan und ein 2900-°C-Plan können sich einen Ofen teilen, jedoch nicht die Betriebskosten, und ein Reinheitsanspruch von 50 ppm Asche schließt ein offenes Koksbett normalerweise vollständig aus.
Bei der Rückzahlung ist die Rechnung stumpf. Die Anodengraphitierung verbraucht je nach Ofentyp üblicherweise 2500 bis 4500 kWh pro Tonne. Bei einem Industrietarif von 0,08 US-Dollar pro kWh sind das allein 200 bis 360 US-Dollar pro Tonne Strom. Wenn man also 15 bis 25 Prozent der Gehäuse- und Kühlverluste einspart, amortisiert sich eine Isolierungsverbesserung auf einer stark ausgelasteten Leitung in etwa 6 bis 14 Monaten. Wenn Ihre Prozesskette mit bindemittelhaltigen Grünkörpern beginnt, legt der vorgelagerte Schritt die Dichte fest, die der Graphitisierungszyklus übernimmt.
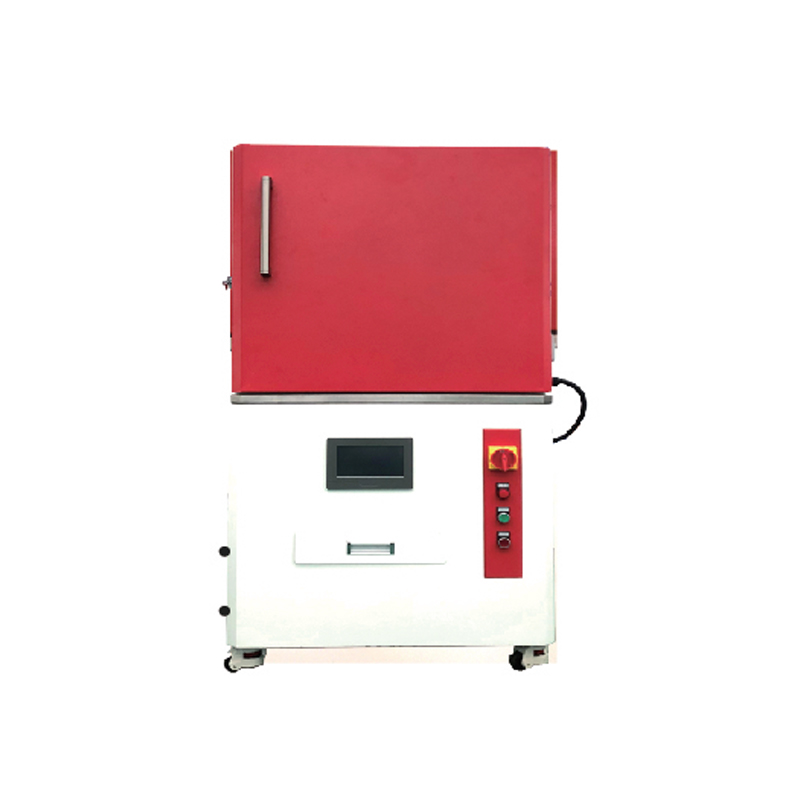 Hochtemperatur-Entbinderungs- und Sinterofen Unser Hochtemperatur-Entbinderungsofen ist ein von unserem Werk entwickelter Zyklusofen, der auf der Verdauung und Absorption ähnlicher internationaler Produkte basiert. D... Produkt anzeigen →
Die meisten Ofenprobleme äußern sich eher in einer langsamen Drift als in einem plötzlichen Ausfall. Verfolgen Sie bei jeder Kampagne drei Indikatoren: Gehäusetemperatur an festen Punkten, Kühlwasserauslasstemperatur bei fester Leistung und die Zeit, die zum Erreichen des Sollwerts benötigt wird. Ein Anstieg der Außenhüllentemperatur um 20 °C über zwei Kampagnen hinweg ist ein Futtergespräch und kein Sensorfehler.
Der Austausch von Graphitfilz und starrer Isolierung erfolgt normalerweise durch Kompression, Kontamination durch Metalldampf und Handhabungsschäden während der Belastung. Wenn die heiße Seite im Bereich von 1300 bis 1600 °C liegt, übernehmen Aluminiumoxid- oder Mullitfasern und eine mikroporöse Stützschicht hinter dem Graphit die Hauptarbeit für die kalte Seite. Hier wird die allgemeine Logik der Anpassung der Isolierung an die Ofenatmosphäre und -temperatur behandelt Leitfaden für Isoliermaterialien für Vakuumöfen und es gelten dieselben Auswahlregeln, wenn eine Graphitisierungs-Heißzone neu aufgebaut wird.
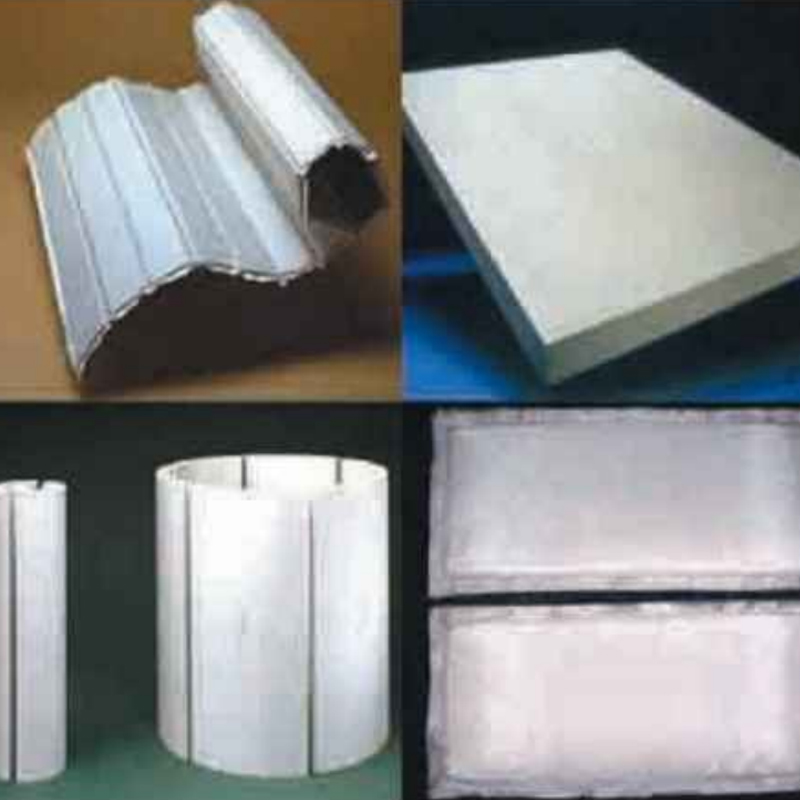 Nano-mikroporöse Dämmplatte Nano-Isolationsverbundmaterialien werden durch die Kombination nanoporöser Materialien mit hitzeabschirmenden Materialien durch ein spezielles Verfahren hergestellt. Ihre Wärmeleitfähigkeit liegt bei ... Produkt anzeigen →
Compliance ist der Grund, warum neue Kapazitäten am häufigsten ins Stocken geraten. Abgas aus der Graphitierung enthält Schwefeldioxid, Kohlenmonoxid, Teernebel und feine Kohlenstoffpartikel, sodass die Absaug- und Abgasreinigungskonstruktion in der Regel genehmigt werden muss, bevor der Ofen überhaupt bestellt wird. Wasserkühlungskreisläufe sind in der Regel geschlossene Kreisläufe mit Leckerkennung und Hochstromabschnitte erfordern die üblichen Lichtbogengrenzen, isolierte Werkzeuge und Wärmebildtechnik als Teil einer geplanten Routine. Lieferanten, die ISO 9001- oder CE-Konformität beanspruchen, sollten in der Lage sein, Zertifikatsnummern und -umfang vorzulegen, da der Geltungsbereich oft eher die elektrische Sicherheit als die Hochtemperaturleistung abdeckt.
Wenn Sie eine Idee von dieser Seite übernehmen, übernehmen Sie die Reihenfolge. Passen Sie zuerst den Ofentyp an das Produkt an, entwerfen Sie dann die heiße Zone und die Isolierung und verhandeln Sie erst dann die Stromversorgung anhand eines realistischen Zyklus. Der Spitzentemperaturwert ist der am einfachsten zu erreichende Teil der Spezifikation und der am einfachsten zu überbezahlende Teil für jeden Tag, an dem der Ofen läuft.
Introduction: Aluminiumsilikatfaserplatten sind heute ein Hochleistungsdämmstoff. Aluminiumsilikatfaserplatten haben hervorragende Eigenschaften wie geringes Gewicht, ger...
Introduction: Feuerfeste Aluminiumsilikatfaserprodukte werden durch selektive Verarbeitung von Pyroxen, Hochtemperaturschmelzen, Blasformen zu Fasern, Erstarrungsformen un...
Introduction: 1、 Geformte Keramikfaser-Ofenauskleidung für Keramikfaserplatten mit hohem Aluminiumoxidgehalt Die geformte Keramikfaser-Ofenauskleidung aus Keramikf...

Ein Unternehmen, das Design, Forschung und Entwicklung, Produktion, Vertrieb und Ingenieurdienstleistungen integriert. Hersteller von Keramikfaserplatten, Vakuum-Wärmebehandlungslösungen in China.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, Dorf Tangbei, Stadt Leidian, Land Deqing, Stadt Huzhou, Provinz Zhejiang, China
Urheberrecht © 2024 Zhejiang Nengcheng Kristallfaser Co., Ltd. Alle Rechte vorbehalten.
